


-
¿Cómo funciona un motor? El ciclo de cuatro tiempos y las piezas clave se explican de forma sencilla
 26 Oct 2026 Leer más +
Un camión pesado llega a una pendiente cuesta arriba con un remolque lleno. El conductor abre el acelerador, la velocidad del motor se estabiliza en 1.800 rpm y cada cilindro...
-
19 Oct 2026 Leer más +
Un cilindro que ha perdido compresión pero aún luce limpio en el banco suele contar la misma historia: el asiento de la válvula dejó de sellar mucho antes de que la ...
-
12 Oct 2026 Leer más +
Un diésel profesional de 12 litros llega al taller después de 600.000 km con la válvula de escape del cuarto cilindro quemada. La cara de la válvula es abombada, el inserto d...
-
05 Oct 2026 Leer más +
Una camioneta de media tonelada con 800 libras de baldosas en la plataforma frena con fuerza sobre asfalto mojado. Los neumáticos delanteros se hunden y aguantan. Los neumáti...

Conceptos básicos sobre asientos de válvula: materiales, mecanizado y aplicaciones de sistemas de frenos
2026-10-19
Un cilindro que ha perdido compresión pero aún luce limpio en el banco suele contar la misma historia: el asiento de la válvula dejó de sellar mucho antes de que la cara de la válvula mostrara daños visibles. Ese anillo estrecho contiene presión de combustión, elimina la mayor parte del calor de la válvula y mantiene la válvula concéntrica con su guía.
La versión corta: el asiento de una válvula es una superficie de sellado de sacrificio y solo vale cuatro números: dureza a la temperatura de funcionamiento, ángulo del asiento, ancho de contacto y desviación de la guía. Todo lo demás, desde el perfil del cortador hasta el método de ajuste a presión, existe para proteger esos cuatro números. La misma lógica se aplica a los asientos mucho más pequeños dentro de las válvulas de freno neumáticas, donde una fuga de unos pocos micrómetros se interpreta como una caída de presión en un banco de pruebas.
Qué hace realmente un asiento de válvula
Un asiento soporta tres puestos de trabajo a la vez y se tiran entre sí. El sellado requiere una banda de contacto estrecha y precisa; el enfriamiento quiere uno amplio; La alineación quiere que la banda sea concéntrica con el orificio guía.
- Caza de focas. La banda de contacto es la única barrera entre la presión de combustión y el puerto; su ancho, posición y acabado superficial deciden cuánto tiempo se mantendrá.
- Transferencia de calor. La válvula está cerrada durante la mayor parte del ciclo, por lo que su calor sale a través del asiento hacia la pieza fundida del cabezal. Una banda demasiado estrecha obstruye ese camino.
- Alineación. El asiento se corta con respecto a la guía. Si los dos no son concéntricos, la válvula se empuja lateralmente en cada evento de cierre.
- Renovabilidad. Los asientos están hechos para ser cortados o reemplazados, de modo que se pueda salvar una cabeza mientras queda material sobre el puerto.
| Atributo | Asiento de válvula del motor | Asiento de válvula de freno neumático |
|---|---|---|
| Temperatura de funcionamiento | Las posiciones de escape van varios cientos de grados en el asiento. | Temperatura del aire ambiente, con picos cortos. |
| movimiento | Accionado por leva, miles de ciclos por minuto | Accionado por el conductor, intermitente |
| Socio de sellado | Cara de válvula endurecida | Asiento, pistón o émbolo, a menudo con un sello de elastómero |
| Materiales comunes | Aleación de hierro fundido, hierro-cobre sinterizado, inserciones templadas | Latón, aluminio, acero templado, inserciones de elastómero |
| Fallo típico | Recesión, grietas, asiento quemado | Mellas, picaduras de corrosión, sellos endurecidos |
| Verificación de campo | Patrón de contacto azulado, prueba de vacío | Prueba de fugas a presión nominal con un tiempo de retención fijo |
Materiales del asiento: la dureza a la temperatura es la especificación real
Un asiento nunca funciona a temperatura ambiente, por lo que la dureza a temperatura ambiente es un filtro más que una respuesta. Lo que decide la vida útil es la dureza en caliente (cuánta dureza sobrevive por encima de 600 °C) más la resistencia a la oxidación y a la microsoldadura donde las superficies calientes se encuentran bajo carga.
- Hierro fundido gris y aleado. El material original en muchas cabezas; confiable con combustible con plomo, propenso a la recesión con combustible sin plomo.
- Hierro-cobre sinterizado. Densidad y dureza constantes, muy adecuadas para la producción en volumen de asientos de escape.
- Inserciones de acero de aleación endurecido. Se utiliza en motores diésel, GLP y GNC donde la recesión del asiento es un riesgo conocido.
- Revestimiento duro de cromo cobalto. Solicitó servicio extremo; más difíciles de mecanizar y con un precio acorde.
- Aleaciones de bronce y cobre. Excelente transferencia de calor para posiciones de admisión y carreras, no apto para asientos de escape calientes.
- Latón y acero endurecido en válvulas de freno. Elegido por su resistencia a la corrosión y los impactos repetidos del obturador, no por las temperaturas de escape.
Las cifras de dureza publicadas para asientos de hierro suelen situarse entre 30 y 50 HRC. Dos asientos con la misma figura pueden comportarse de manera diferente si solo uno mantiene su dureza cuando está caliente, por lo que el grado y la microestructura importan tanto como el número en el certificado.
Ángulo, ancho de contacto y concentricidad
Con el material fijado, la geometría decide si el asiento sella y cuánto dura.
Ángulo del asiento
45 grados es el valor predeterminado para la mayoría de las posiciones de admisión y escape porque se centra automáticamente y resiste el carbono. Algunos asientos de admisión utilizan 30 grados, donde el flujo importa más que la durabilidad. El trabajo de múltiples ángulos (el conocido perfil de tres ángulos 30/45/60, o versiones de cinco ángulos en versiones de alto rendimiento) da forma a la trayectoria del flujo con los cortes superior y de garganta, mientras que el corte de 45 grados controla la propia banda de sellado.
Ancho de contacto
Los motores de pasajeros ligeros suelen tener una banda de aproximadamente 1,0 a 1,8 mm. Los asientos de escape diésel comerciales son más anchos porque la transferencia de calor supera la carga mínima del resorte. Demasiado estrecho y el asiento se hunde rápidamente; demasiado ancha y el sellado depende de una mayor presión del resorte y de que el carbón no puentee la banda.
Concentricidad y acabado.
El descentramiento del asiento terminado con respecto a la guía debe permanecer en aproximadamente 0,025 mm o mejor. El desgaste de la guía suele ser el mayor error, por lo que medir primero la guía ahorra tiempo. Termine el corte o esmerile con una banda uniforme en la posición correcta en la cara de la válvula utilizando la menor eliminación de material: cada pasada adicional eleva el asiento y devora el margen de la punta de la válvula.
45° Ángulo de asiento predeterminado para la mayoría de las posiciones de admisión y escape
1,0-1,8mm Banda de contacto típica en motores de servicio liviano
0,025 milímetros Práctico techo para la desviación del asiento hacia la guía
3 ángulos Perfil 30/45/60 utilizado para dar forma al flujo y apretar la banda.
Secuencia de instalación y fallas que previene
El reemplazo de asientos es una secuencia de pequeñas decisiones, cada una con un modo de falla adjunto.
- Confirme que la reparación está justificada: si no se puede alcanzar la altura instalada sin triturar el exceso de material de la punta del vástago, el reemplazo es mejor que una válvula sin ajuste.
- Corte el avellanado según la cifra de interferencia del fabricante del asiento, normalmente de 0,05 a 0,13 mm para cabezas de hierro fundido. El inserto cae demasiado flojo; demasiado apretado rompe la cabeza.
- Controle la temperatura en lugar de la fuerza: enfríe el inserto o caliente la pieza de fundición y deje caer el asiento con la mano.
- Presione hasta la profundidad máxima y confirme que el hombro del inserto se haya asentado.
- Corte o esmerile hasta obtener el ángulo, ancho y posición finales, eliminando la menor cantidad de material posible.
- Verifique el descentramiento, el patrón de contacto con el compuesto azulante y una prueba de vacío o presión antes de que el cabezal vuelva a funcionar.
Los fracasos que siguen son predecibles. La recesión se manifiesta como pestañas que desaparecen y pérdida de compresión, y es un problema de dureza en caliente más que de mecanizado. Las grietas siguen a una sobrecarga térmica. Un inserto suelto indica una interferencia insuficiente o un cabezal muy sobrecalentado. Runout explica una válvula que sella en el banco y tiene fugas en servicio.
Qué poner en una especificación de compra de asiento de válvula
Los compradores tienden a especificar demasiado las dimensiones y subestimar las propiedades que generan retornos. Una especificación viable cubre seis líneas.
| Especificación | Por qué es importante | cheque de aceptación |
|---|---|---|
| Grado del material y dureza en caliente. | Establece la resistencia a la recesión a temperatura. | Certificado más prueba de dureza por lote |
| Tolerancia de ángulo y ancho de contacto | Define la banda de sellado y la ruta de calor. | Patrón de contacto azulado en una muestra de lote. |
| Desviación hacia la guía o el orificio | Previene la carga lateral y el desgaste de la guía. | Comprobación del indicador de cuadrante en piezas terminadas |
| Altura instalada y profundidad del hombro | Mantiene la punta de la válvula dentro del rango de ajuste | Micrómetro de profundidad y medición del margen de la punta. |
| Acabado de la superficie de la cara de sellado | Controla el sellado inicial y la acumulación de carbón. | Comparación con una muestra de referencia. |
| Trazabilidad de lotes y calor. | Hace que una falla de campo sea rastreable hasta un lote | Número de lote marcado en el embalaje y el dibujo. |
La coherencia entre lotes merece una atención especial. Un proveedor que controla sus propios moldes y mecanizado puede mantener el ángulo y la desviación sin depender de un taller externo; cuando se subcontratan esos procesos, el primer síntoma visible suele ser un lote que sella diferente al anterior.
Asientos de válvula en sistemas de frenos neumáticos
En una válvula de freno neumática el asiento es más pequeño y más frío, pero las tolerancias no son más amigables. Las válvulas de relé, válvulas de refuerzo, válvulas principales y válvulas de drenaje dependen de que la cara del asiento se cierre contra un asiento, pistón o émbolo. Una muesca de unos pocos micrómetros en esa cara purga aire continuamente y el vehículo se da cuenta mucho antes que el conductor.
Los asientos de las válvulas de freno generalmente se cortan en una sola configuración para que la cara de sellado permanezca concéntrica con el orificio, y la prueba de aceptación es una prueba de fugas a la presión nominal con un tiempo de retención fijo en lugar de una inspección visual. Se aplica la misma lógica del asiento: material elegido por su resistencia a la humedad y la corrosión, ancho de contacto controlado y geometría que se mantiene estable después de miles de actuaciones. Para ver más de cerca cómo se ubican esos asientos dentro de la unidad más amplia, consulte esta descripción general de diseño de válvula de freno neumática .
 Válvula de refuerzo La válvula de refuerzo es un componente de alto rendimiento diseñado para mejorar la eficiencia y la capacidad de respuesta de los sistemas neumáticos e hidráulicos. Optimizando la regulación de presión... Ver producto →
Las válvulas de refuerzo son un ejemplo útil porque su asiento tiene que mantener un diferencial de presión en lugar de simplemente cerrar un pasaje, lo que hace que la planitud y el estado de los bordes sean medibles en servicio.
Conjuntos de cilindros de válvulas: donde los asientos se encuentran con los pistones
Una válvula de freno rara vez falla únicamente en el asiento. En un conjunto de cilindro de válvula, el asiento trabaja contra un pistón, émbolo o diafragma en movimiento, por lo que el sellado es una propiedad del par. Los conjuntos de válvulas de drenaje, válvulas de drenaje automáticas, válvulas de retención, conjuntos de válvulas de seguridad y cilindros de cierre de aceite contienen una cara de asiento que debe permanecer plana y concéntrica durante miles de ciclos de presión.
Ese emparejamiento cambia qué inspeccionar. En el asiento, controlar la banda de contacto y posibles daños en los bordes; en el elemento de acoplamiento, verifique la deformación por compresión, la hinchazón y la arenilla incrustada. Un asiento que mide perfectamente aún puede tener fugas si la cara opuesta se ha endurecido, razón por la cual estas unidades se prueban contra fugas como conjuntos. Más detalles sobre cómo se construyen y prueban las unidades se encuentran en este artículo sobre conjuntos de cilindros de válvulas .
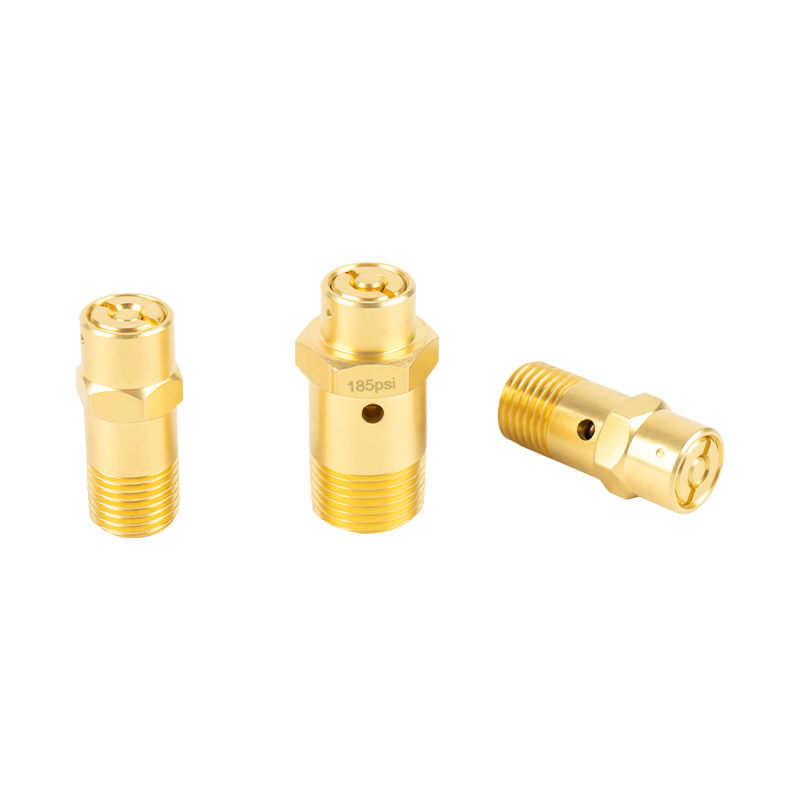 Conjunto de válvula de seguridad El conjunto de válvula de seguridad es un componente crucial diseñado para proteger los sistemas automotrices de la sobrepresión al garantizar una liberación de presión segura y controlada. Esta asamblea... Ver producto →
Piezas mecanizadas y componentes de caucho alrededor del asiento
Los asientos tampoco funcionan solos en una lista de materiales. Los manguitos guía y los asientos de resorte posicionan las piezas móviles, los pistones y émbolos soportan la carga, los pistones secadores se ubican dentro de las unidades de tratamiento de aire con un espacio fino para sostenerse, y tapas ciegas y piezas de aluminio cierran el circuito. Cada uno es un trabajo de mecanizado medido en centésimas de milímetro, y cada uno puede deshacer silenciosamente un buen asiento si se sale de la tolerancia.
El caucho pertenece a la misma conversación. Las almohadillas de goma para estacionamiento y las almohadillas de goma para maquinaria de construcción parecen artículos de bajo riesgo, pero una almohadilla con la dureza incorrecta o un elemento con el ajuste de compresión incorrecto cambia la fuerza vista por la cara del asiento detrás de ella. Cuando una válvula tiene fugas intermitentes, el asiento suele ser la última pieza en fallar y la primera a la que se le echa la culpa.
 Pistón secador El pistón del secador es un componente clave en el sistema del secador, y se utiliza principalmente para regular y controlar el flujo de aire o fluido durante el proceso de secado. Suele instalarse... Ver producto →
Fabricantes como Yuyao Zhedong Automotive Parts Factory, que comercializa como ZEAST Autoparts, han construido su posición de suministro exactamente en torno a esta combinación: producción en serie de asientos de válvulas de freno desde septiembre de 1988 en Yuyao, Zhejiang, respaldada por un centro interno de fabricación de moldes y talleres de ferretería, caucho y adhesivos. La empresa afirma que cuenta con las certificaciones GB/T19001-2000idt e ISO9001:2000 desde principios de la década de 2000, suministra a clientes como FAW, China Second Automobile, Wanxiang Group y varios fabricantes regionales de válvulas y frenos, y exporta a más de 30 países. Sus cifras de capacidad publicadas no son idénticas (una página cita más de 5 millones de juegos de asientos de válvula al año, mientras que un panel de datos de la empresa muestra 10.000.000) y ambas son declaraciones de la empresa y no cifras auditadas.
Para trabajos con motores, la lista de verificación es breve: verifique la guía antes de cortar cualquier cosa, mantenga el descentramiento cerca de 0,025 mm, mantenga la banda de contacto dentro del rango del fabricante del motor y retire la menor cantidad de material posible. Para cualquiera que obtenga asientos en volumen, la lista de verificación pasa al proveedor: calidad del material con dureza en caliente comprobada, tolerancias de ángulo y ancho acordadas por escrito, descentramiento confirmado mediante inspección en lugar de promesa, y trazabilidad del lote para poder contener un solo lote defectuoso. Un asiento de válvula es una pieza pequeña con un efecto enorme en el costo de la garantía y merece especificarse de esa manera.
Z E A S T
Noticias e información
